- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Poltsa lehorra fabrikatzeko prozesua: materialaren mozketatik RF soldadura arte
Sealock-ek poltsa lehorrak fabrikatzen ditu OEM eta handizkako erosleentzat 27,12 MHz irrati-frekuentziako soldadura erabiliz, eta prozesua ulertzea merezi du, ehun berdinez eraikitako bi poltsa guztiz ezberdin funtzionatzen duelako azaltzen duelako. Poltsa lehor baten iragazgaitza ez da materialarekin erosten; ekoizpen-lerroan sortzen da, josturak soldatzen diren unean. Honek fabrikazio-sekuentzia osoa ibiltzen du, jostura mantentzen den ala ez erabakitzen duen xehetasun teknikoarekin.
1. Lehenengo fasea: materialaren eszenaratzea eta ebaketa
Ekoizpena estalitako oihalezko erroilekin hasten da -PVCzko lonaedoTPUz ijeztutako nylona— ezer moztu aurretik eszenaratu eta egiaztatu. Sarrerako ikuskapenak garrantzi handia du hemen, estalduraren inkoherentziak, materialaren hezetasunak eta tindagai loteen arteko aldakuntzak soldadura-estazioan geroago gertatzen denari eragiten diotelako.
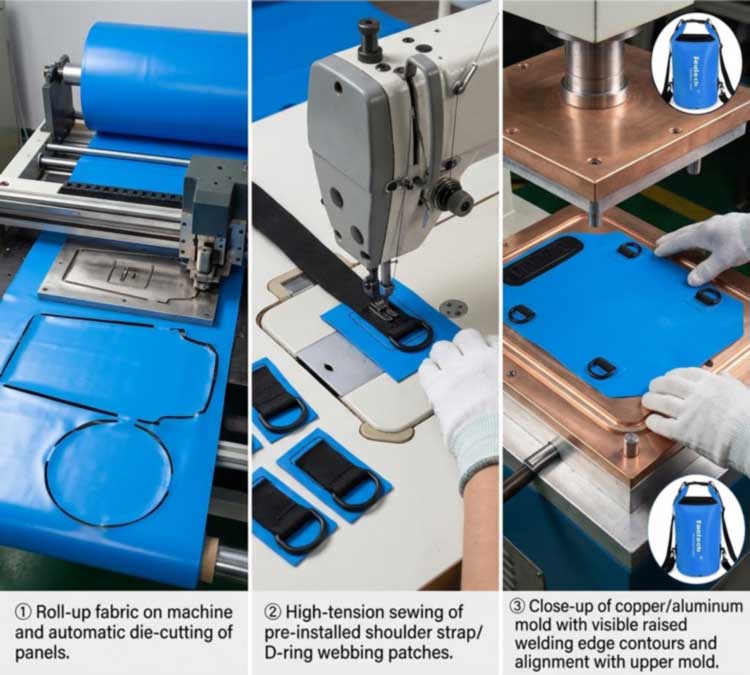
Ondoren, panelak ebaketa-prentsa automatizatu baten bidez erroiletik zigilatzen dira diseinuaren neurri zehatzetara. Ebaketa-zehaztasuna da ontziratu gabeko lan bat uniforme mantentzen duena: zehaztapenetatik milimetro gutxi batzuetara moztutako panel bat ez da behar bezala jarriko soldadurako trokelaren azpian, eta soldadura-lerroa harekin noraezean doa. Materialaren eraginkortasuna ere hor ezartzen da, panelen habiatzeak zehazten baitu erroiluen zenbat produktu bihurtzen den moztu beharrean.
2. Bigarren etapa: Karga-piezen aurre-muntatzea
Ezer zigilatu baino lehen, tentsio handiko joskintza industrialak karga-jasaten duten elementuak lotzen ditu panel lauetan (sorbaldako arnesak, D-eraztunaren adabakiak, kanpoko poltsikoak eta indartze panelak).
Hemen sekuentzia nahita dago eta behar bezala diseinatutako poltsa bat merke batetik bereizten duen xehetasunetako bat da: jostura gertatzen da.aurretikzigilu iragazgaitza eratzen da, beraz, orratz ez da inoiz amaitutako mintz iragazgaitzean sartzen. Ondoren zigilatutako gorputzari lotu behar zaion guztia —D eraztunak, MOLLE aingurak, balbulak— indargarrizko adabakietan soldatzen da azalaren bidez josi beharrean.
3. Hirugarren etapa: Trokelaren konfigurazioa
Poltsa geometria bakoitzak bere lanabesa behar du. Soldadura eredua trokel pertsonalizatu batean itzultzen da - normalean letoia edo aluminioa mekanizatua - soldatutako josturaren forma zehatza definitzen duten ertz goratuekin. Trokelean jartzen da eta panelarekin lerrokatuta dago.
Trokelaren diseinuak jostura moldatzea baino gehiago egiten du. Altxatutako ertz profilak mekanizatu daitezke ur-zigilu bat sortzeko, non soldadura eta mozketaren ertza eragiketa berean eratzen diren, eta trokelaren egoerak zuzenean eragiten die emaitzetan: lautasuna galdu duen edo kutsadura jaso duen trokel batek presioa eta energia banaketa irregularrak ematen ditu, eta bestela, jostura on batean puntu ahul gisa agertzen da. Tresneriaren gaitasuna ere fabrika bati forma berri bat eraikitzea ahalbidetzen du lehendik dauden moldeak bete beharrean soilik - oinarria.gaitasun eta egitura pertsonalizatuak.
4. Laugarren etapa: RF soldadura — Jostura nola sortzen den benetan
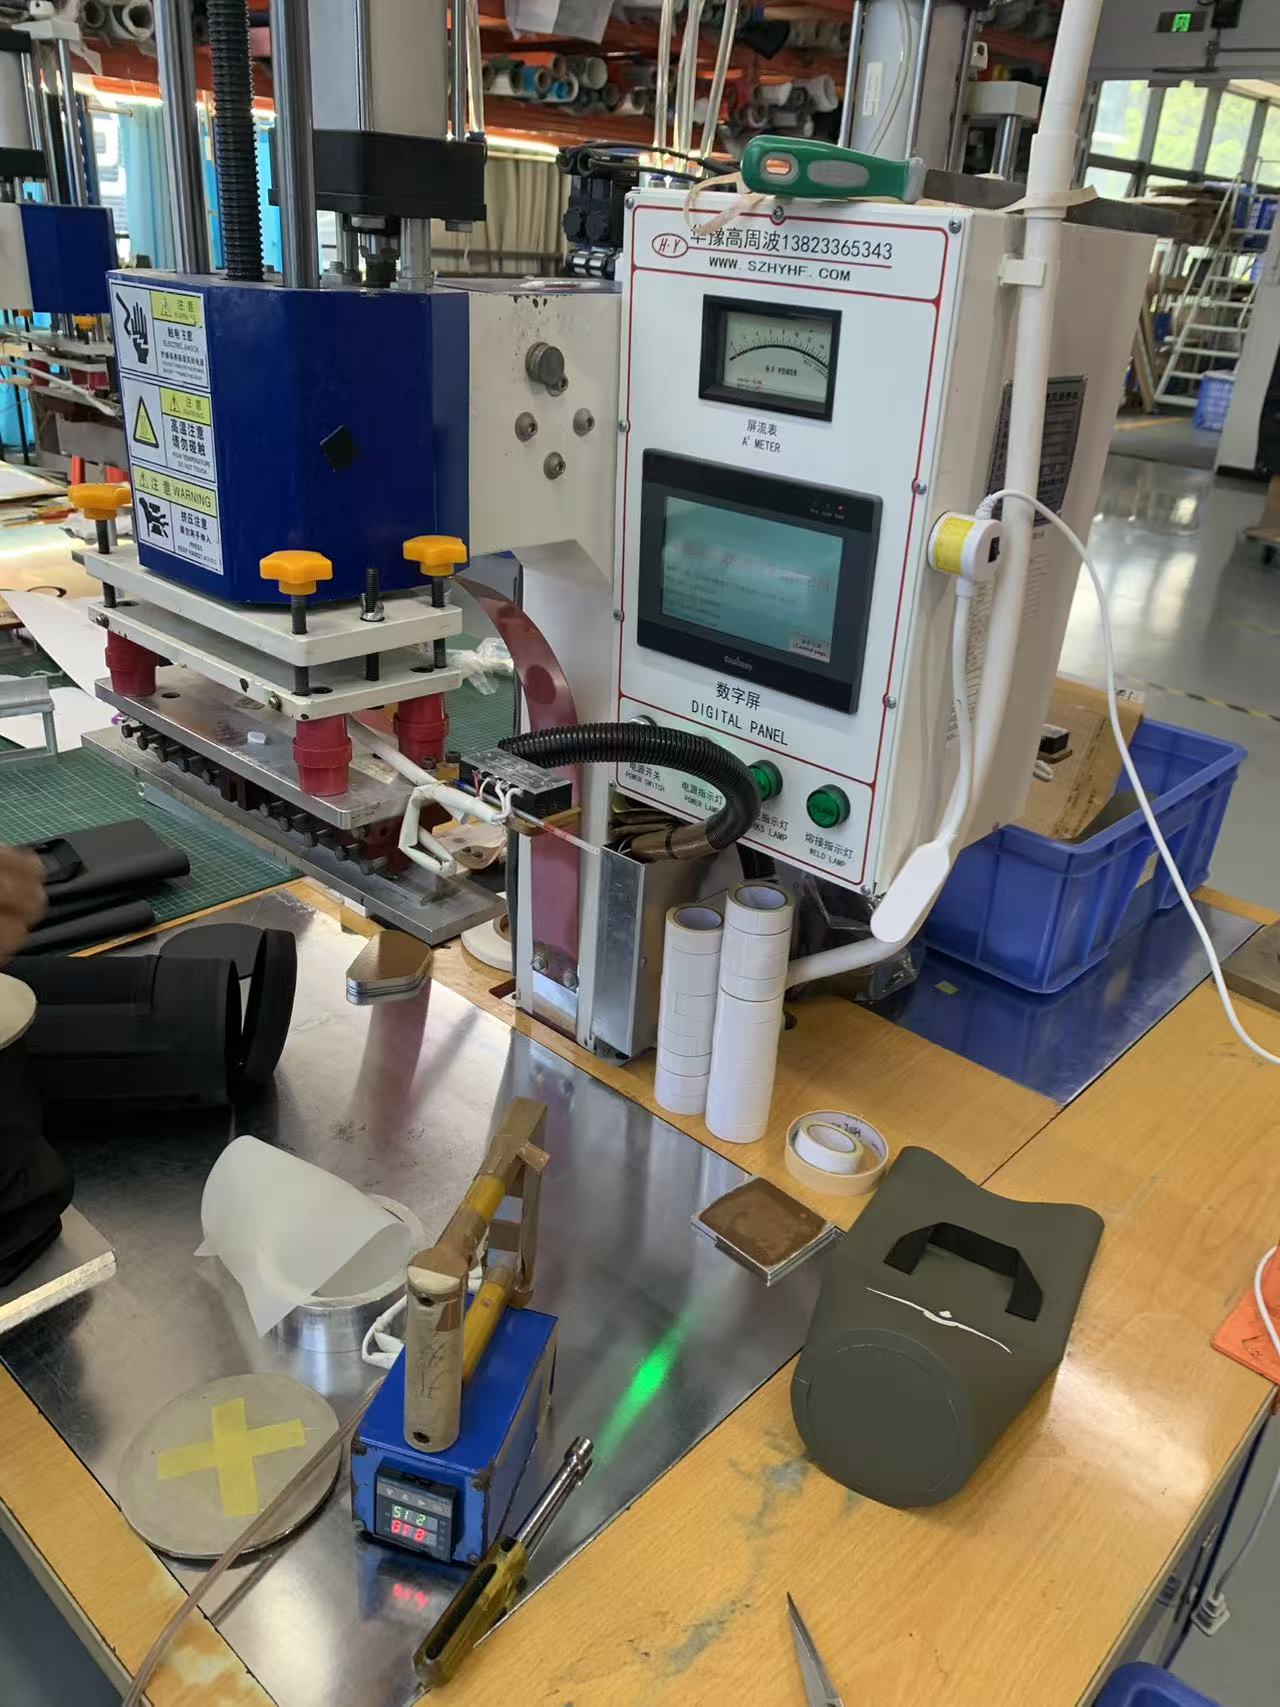
Hau da prozesuaren muina. Irrati-maiztasunaren soldadura - maiztasun handiko edo soldadura dielektrikoa ere deitzen zaio - termoplastikoak elkartzen ditu eremu elektromagnetiko bat erabiliz kanpoko bero-iturri bat baino. Sekuentziak lau fase ditu:
- Kargatzen.Panelak goiko trokelaren eta beheko plakaren artean jartzen dira, trokelak soldadura forma definitzen duelarik.
- Presioa.Tentsio-indarrak geruzak kontaktu intimoan jartzen ditu; hori gabe, urtutako polimeroa ezin da masa bakar batean fusionatu.
- RF aktibazioa.Sorgailu batek maiztasun handiko energia aplikatzen du 27,12 MHz-an elektrodoetan zehar. Eremu txandakatuak materialaren molekula polarrak azkar oszilatzen ditu eta barne-marruskadura molekular horrek beroa sortzen du.barruanmateriala gainazaletik eraman beharrean.
- Presiopean hoztea.Potentzia gelditzen da, baina estutzeak jarraitzen du jostura solidotzen den bitartean. Presioa goizegi askatzea soldadura ahul baten kausa ohikoenetako bat da.
Beroa materialaren barruan sortzen denez, bi geruzak fusio-tenperatura iristen dira aldi berean eta masa jarraitu batean lotzen dira itsasgarririk, disolbatzailerik edo haririk gabe. Behar bezala gauzatutako RF soldadura gurasoaren materiala bezain sendoa da normalean, eta horregatik jostura ez da behar bezala eraikitako poltsa lehor batean puntu ahula.
5. Zergatik RF soldadura, eta zer ezin da soldatu
RF soldadurak termoplastiko polarretan bakarrik funtzionatzen du, zeinen molekulek eremu elektromagnetiko bati erantzuten dioten materialetan. Horien artean, PVC, PU eta TPU, TPU estalitako ehunak, EVA eta PET eta nylon mota batzuk daude. Poliolefine ez-polarrek, hala nola, polietilenoa eta polipropilenoa, RF energia gaizki xurgatzen dute eta ezin dira RF soldatu RF erreaktiboen estaldurarik edo lotura-geruzarik gabe; aire beroa, ziri beroa edo bulkada metodoak behar dituzte horren ordez.
Materialen menpekotasun hori zehaztapen arazo bat da, ez bitxikeria bat: PVC eta TPU poltsa lehorren kategorian nagusi diren arrazoietako bat da. Material horietarako, RF-k aire beroa, ziri beroa edo inpultsoko soldadura baino jostura sendoagoa sortzen du, horregatik produktu hermetiko eta likidoetarako estandarra da industria guztietan - kamioien estalkietatik eta puzgarrietatik fluidoen poltsetaraino, non zigilu hermetikoa aukerakoa ez den.
6. Soldaduraren kalitatea erabakitzen duten parametroak
Soldadura lau ezarpenen produktua da, material eta lodiera bakoitzerako balioztatuta, behin ezarri eta ahaztu beharrean:
| Parametroa | Zer kontrolatzen duen | Huts modua gaizki badago |
|---|---|---|
| RF potentzia | Barneko berokuntza-tasa zigiluaren eremuan zehar | Baxuegia: fusio osatugabea. Altuegia: erretzea, mehetzea |
| Egonaldia | Zenbat denboran aplikatzen den energia | Laburra: soldadura hotza. Luzea: materialaren degradazioa |
| Presioa | Geruzen arteko kontaktuaren intimitatea | Baxua: hutsuneak eta kanalak. Gehiegizkoa: estutua eta jostura mehe eta hauskorra |
| Hozteko denbora | Pintzapean solidotzea | Goiz kaleratu da: jostura ezarri baino lehen zatitzen da |
Eskalaren erreferentzia-puntu gisa, PVCzko film meheak soldadura eta hozte-denbora segundu batzurekin zigilatzea zigilatzeko eremuan ehundaka watt-en ingurukoa da; lona astunagoak eta geruza anitzeko laminatuek askoz gehiago behar dute. Hainbat material-aldagaik ezarpen hauek aldatzen dituzte: PVCko plastifikatzaile-maila, hezetasun-edukia, pigmentu eta betegarriak, ehunaren ehundura eta filmaren lodiera materialak energia xurgatzen duen modua aldatzen dute. Horregatik, kolore aldaketa edo ehun sorta berri bat ez da automatikoki neutrala prozesuan, eta zergatik soldadurak berriro kualifikatzen dira bere gain hartu beharrean.
7. Bosgarren etapa: hoztea, moztea eta amaierako muntaketa
Soldatutako panelak hozte-eremu dedikatu batera mugitzen dira, lotura distortsiorik gabe ezartzen da, gero poltsa flashez moztu eta buelta ematen da. Azken muntaia produktua osatzen duten osagaietara egokitzen da: goiko itxierak eta belarriak, kremailerak zehazten den tokian, uhalak, heldulekuak, purga-balbulak eta leiho-panel gardenak, gorputzera soldatuta dauden azal jarraituaren zati gisa. Karga garraiatzen duen hardwarea soldatutako errefortzu-adabakietan lotzen da, mintz iragazgaitza zulatu gabe mantenduz.
8. Seigarren etapa: probak bidali aurretik
Soldatutako jostura suposatu beharrean egiaztatzen da. Korrika hastean, zuritu probak egiten dira lagin-soldetan parametro-multzoa fusio osoa sortzen ari dela baieztatzeko; hutsegite modua bera diagnostikoa da, interfazean garbi zuritzen den josturak lotura nahikoa ez duela adierazten baitu, eta oinarrizko materiala urratzen duenak, berriz, soldadura inguruko ehuna baino indartsuagoa dela erakusten du.
Amaitutako poltsek, ondoren, ur-murgiltze osoko probak egiten dituzte adierazitako IPX balorazioarekin, heldulekuetan eta ainguretan 1.500 ziklo baino gehiagoko karga probak estaltzen dituen laborategiko suite batekin, kremaileradun modeloetan 3.000 zigilatutako kremaileraren ziklo, trakzio- eta lotura-indarra, gatz-ihindura, marruskadura-erresistentzia, kolorearen iraupena eta kolore desberdintasuna. Lote bakoitzak hiru faseko kontrola egiten du: IQC sarrerako ehun eta hardwarean, IPQC lerroan soldadura eta prozesuetan, OQC AQL laginketarekin, loteen murgiltze probak eta sinatutako urre-laginen konparazioa - SGS edo QIMA ikuskapenarekin eskuragarri, azpian.Ekoizpen bakoitzean aplikatutako kalitate-estandarrak.
9. Zergatik soldatutako taupadak josi eta zintatuta
Jostura batek orratz bat geruza iragazgaitzetik milaka aldiz bultzatzen du, gero zinta batean oinarritzen da zuloak estaltzeko. Zinta altxatzen da flexioarekin, adinarekin, beroarekin eta urradurarekin, eta behin egiten duenean, orratz-zulo bakoitza sarrera puntu bat da. Soldatutako jostura batek ez du estali beharreko zulorik - estalitako geruzak material batean fusionatzen dira. Euri arina baino murgiltzean bizi behar duen edozein poltsentzat, hau da aldea erabakigarria, eta horregatik soldatutako eraikuntza da benetako produktu iragazgaitzetarako oinarria aurpegiko ehuna zein ona den kontuan hartu gabe.
10. Prozesu honen gainean eraikitako produktuak
Soldadura-prozesu berean ekoitzitako ereduak, motaren arabera antolatuta, lehentasuna baino:
| Irudia | Eredua | Edukiera | Materiala | Balorazioa | Produktuen Orria |
|---|---|---|---|---|---|
|
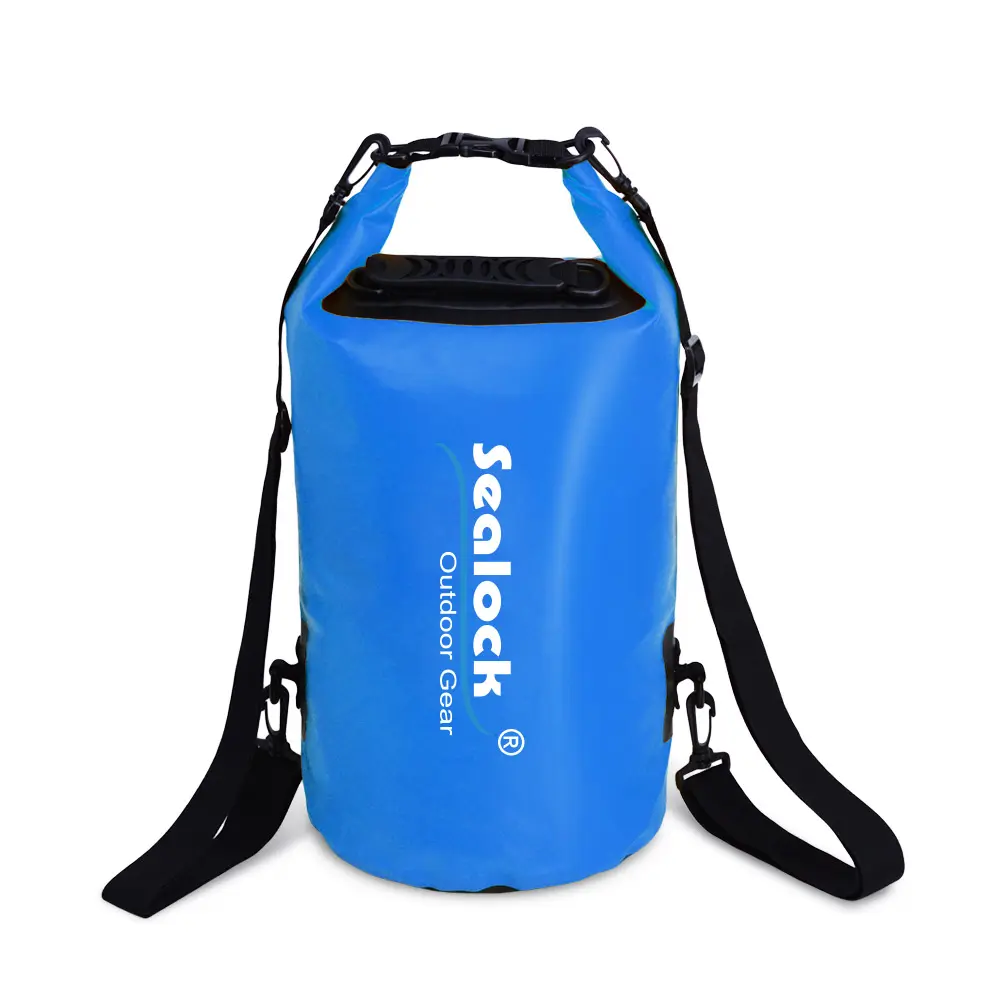
SL-D002 Poltsa Lehorra | 5-63L | 0,5 mm 500D PVCa | IPX7 | Ikusi |

|
SL-E102 Motxila Poltsa Lehorra | 15 / 20L | 500D PVC, zigilu bikoitza | IPX7 | Ikusi |
|
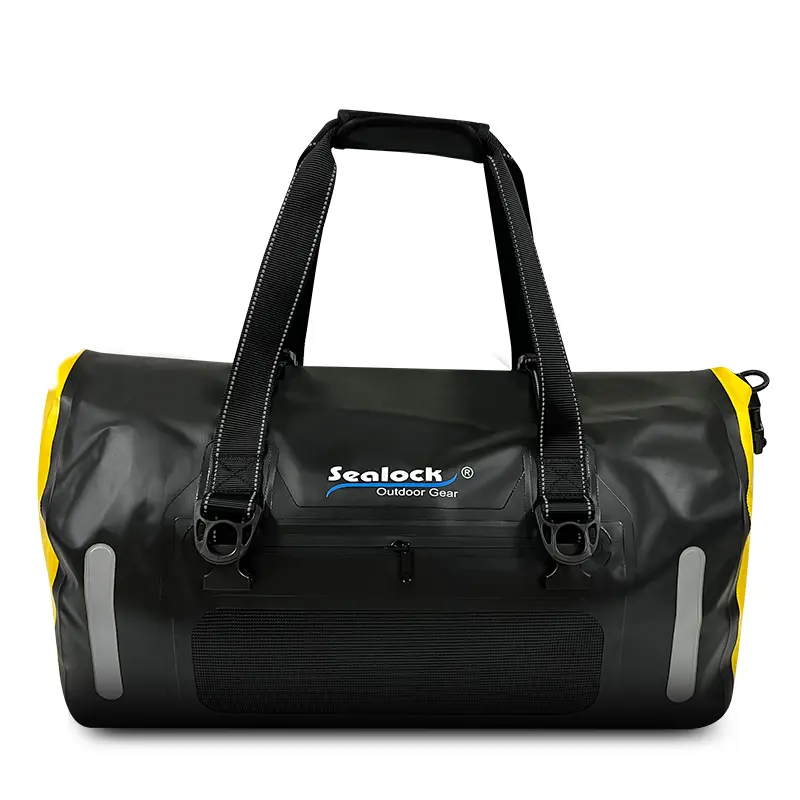
SL-K099 Poltsa | 40 / 60L | 840D TPU | IPX7 | Ikusi |
|
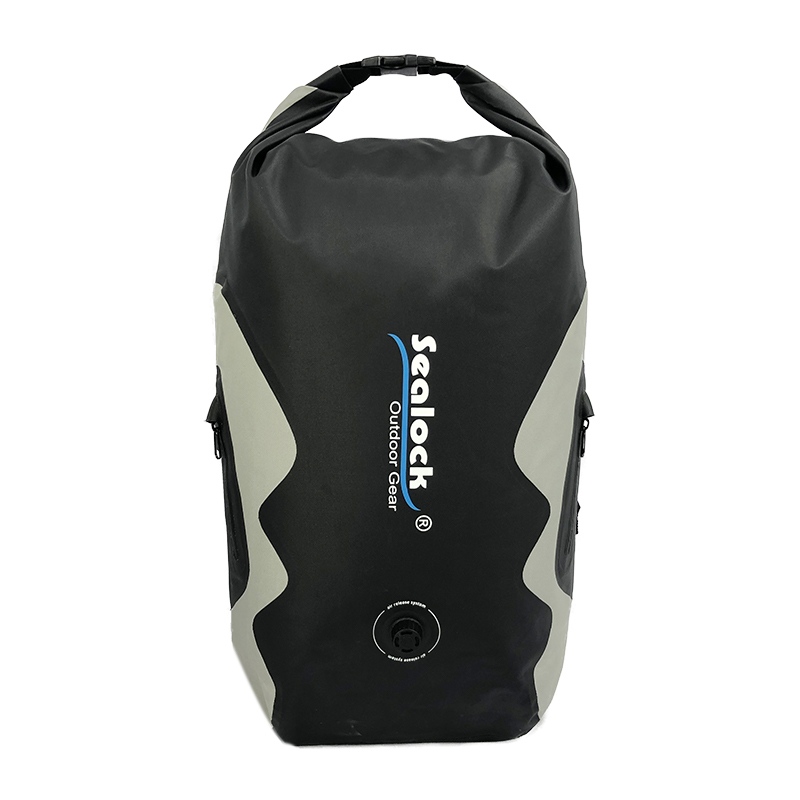
SL-E070 Motxila Lehorra | 25L | 420D TPU | IPX8 | Ikusi |
|
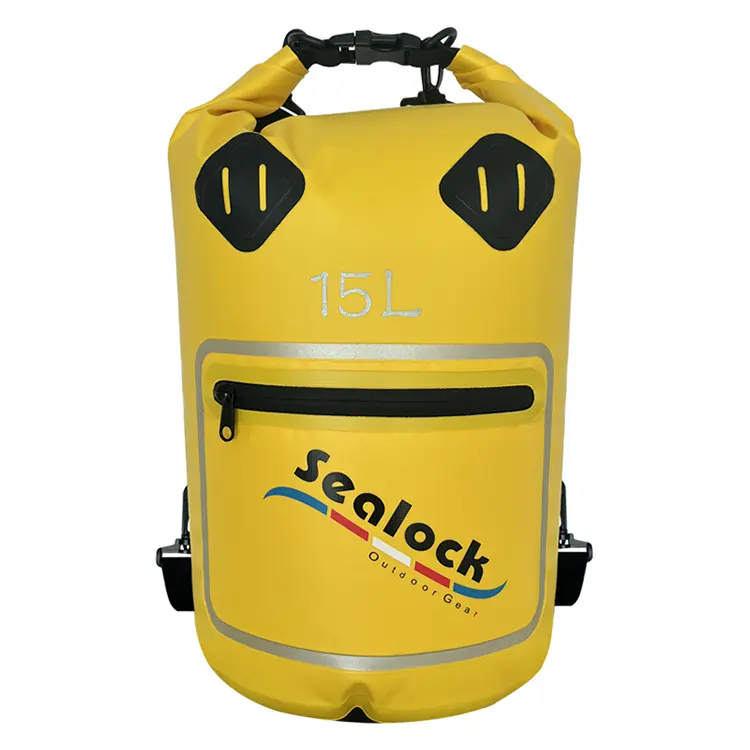
SL-D693 Leiho Poltsa Lehorra | 15 / 20L | 500D PVC + PVC filma | IPX7 | Ikusi |
|
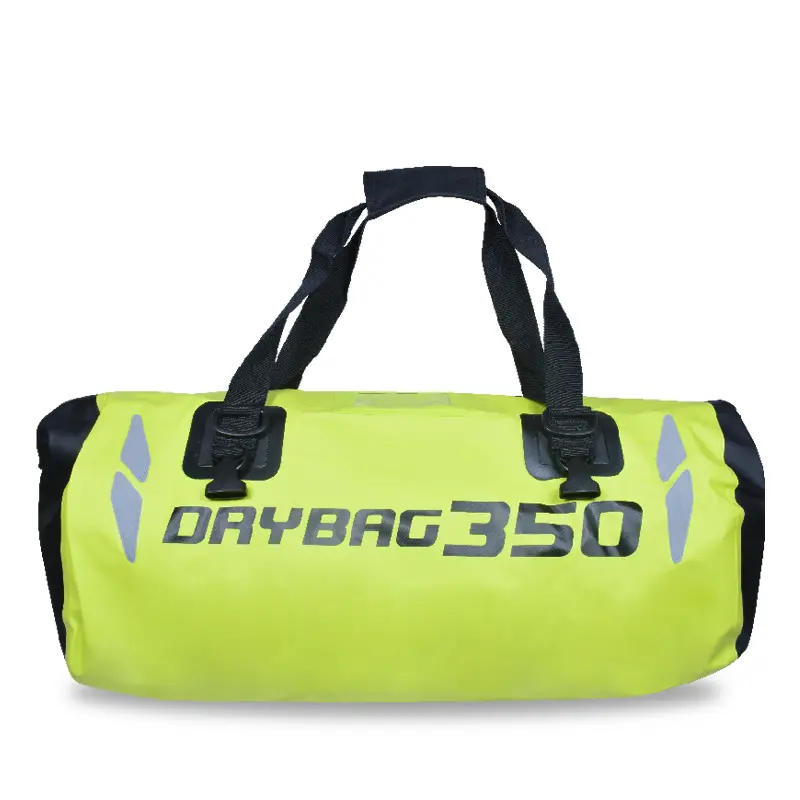
SL-C619 Motozikleta Poltsa | 35 / 50L | 500D PVC | IPX6 | Ikusi |
Barruti osoak azpian esertzen dirapoltsa lehorrak, motxila lehorrak, etazorroak. Zirriborro, lagin edo helburu-zehaztapen batetik oinarri-oinarrizko garapena onartzen da; geometria berriek tresna berriak esan nahi dituzte, garapen-bide estandarraren parte dena oztopo bat izan beharrean. MOQ 300 pcs, laginak 7-15 egunetan, ontziratu 30-45 egunetan, Dongguan, Txina edo Ho Chi Minh City, Vietnam.
11. Ohiko galderak
G: Zergatik ezin da nire polietilenozko edo polipropilenozko poltsa RF soldatu?
A: Polimero horiek ez-polarrak direnez, haien molekulek ia ez dute erantzuten eremu elektromagnetikoari, beraz, ez da ia barneko berorik sortzen. RF erreaktiboak diren estaldurak edo lotura-geruzak behar dituzte, edo beste metodo bat, hala nola aire beroko edo inpultsoko soldadura. Hau da PVC eta TPU soldatutako poltsa iragazgaitzak nagusitzeko arrazoi nagusia.
G: Zenbaterainokoa da soldadura jostura bat ehunarekin alderatuta?
A: Behar bezala soldatuta, jostura gurasoaren materiala bezain sendoa edo indartsuagoa da normalean. Zuritu proba batean, soldadura on batek oinarrizko ehuna zeharkatzen du interfazean banandu beharrean; jostura garbi ateratzen bada, parametroak oker zeuden.
G: Kolorea aldatu genuen eta soldadurak huts egiten hasi ziren - zergatik gertatuko litzateke hori?
E: Pigmentuek eta betegarriek materialak RF energia xurgatzen duen modua aldatzen dute, baita plastifikatzaile maila, hezetasun edukia eta lodiera ere. Kolore edo ehun sorta berri batek potentzia, bizitze edo presio ezarpen desberdin bat behar dezake. Soldadurak berriro kualifikatu behar dira lasterketaren hasieran zuritutako probekin, ez "material berdinak" "ezarpen berdinak" esan nahi duelakoan.
G: Onargarria al da zinta zinta bat poltsa iragazgaitzean?
A: Euri arina babesteko funtziona dezake, baina ez murgiltzeko. Josturak geruza iragazgaitza milaka aldiz zulatzen du eta zulo horiek estaltzen dituen zinta flexioarekin, beroarekin eta adinarekin altxatzen da. Zehaztapenak urperagarria esaten badu, soldatu egin behar da.
G: Zergatik poltsaren forma pertsonalizatuak kostua eta denbora gehitzen ditu?
E: Geometria bakoitzak bere mekanizatutako trokel propioa behar du, hau da, erreminten kostu bakarra eta laginketa hasi baino lehen urrats bat. Arrazoi bera da forma berri batek lehendik dagoen modelo batean kolore-aldaketak baino minimo handiagoa dakarren.
G: Material desberdinak elkarren artean solda daitezke?
A: Material polar bateragarriak izan daitezke: PVCzko lona-gorputz batean soldatutako PVC film gardeneko leiho bat ohiko adibide bat da. Antzeko polimeroak, edo polar bat material ez-polar batekin nahastea, loturak huts egiten ditu, beraz, material parekatzea berresten da laginketa fasean.
Eskatu Prozesuaren Azterketa edo Laginak
Soldadura-lerroaren bideo-ibilaldi bat egiteko, soldadura-probaren datuak, laginak edo OEM/ODM proposamen osoa lortzeko,kontsulta bat aurkeztu. Sealock-ek kontratazio-kontsultei erantzuten die 24 orduko epean.